锻钢截止阀与铸钢截止阀 核心差异解析与选型指南
截止阀作为工业管道系统中不可或缺的控制部件,广泛应用于石油、化工、电力、冶金等领域。其中,锻钢截止阀和铸钢截止阀是两种最常见的结构形式。尽管功能相似,但它们在制造工艺、力学性能、适用工况及成本等方面存在显著差异。正确理解这些差异,对于阀门选型、保证系统安全运行至关重要。
一、制造工艺与微观组织
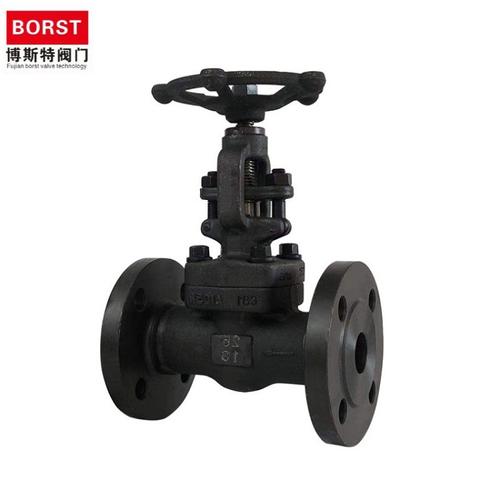
锻钢截止阀的阀体采用锻造工艺。将金属坯料加热后,通过锻锤或压力机施加压力,使其发生塑性变形,从而获得所需的形状和尺寸。锻造能消除金属在冶炼过程中产生的铸态疏松、气孔等缺陷,优化微观组织,使晶粒细化、致密。因此,锻钢阀体组织均匀、致密度高,流线型好(金属纤维流向合理),具有更高的力学性能。
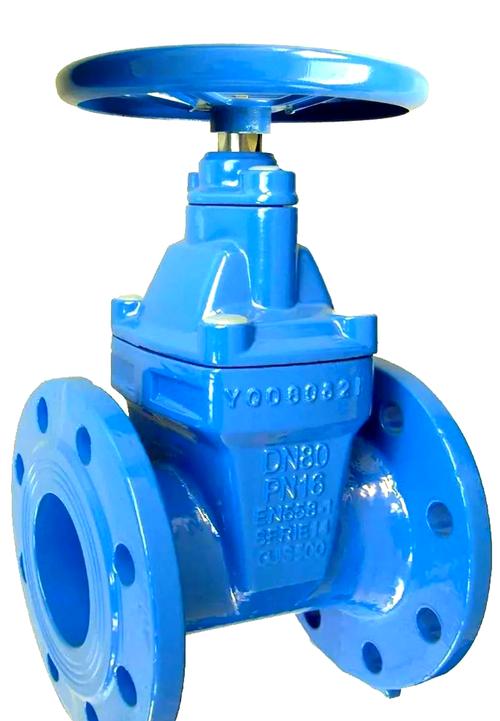
铸钢截止阀的阀体则采用铸造工艺。将熔融的钢水浇注到预先制作好的砂型或模具中,冷却凝固后形成阀体。铸造可以生产形状复杂、尺寸较大的阀体,但容易产生缩孔、气孔、夹渣、裂纹等缺陷。这些缺陷会降低阀体的强度、韧性和密封性,尤其是在高温高压或交变载荷下,风险更高。
二、力学性能对比
1. 强度与韧性
锻造能显著提高钢的屈服强度和抗拉强度,同时保持良好的韧性。锻钢阀体通常能承受更高的压力(如Class 800、1500、2500甚至更高)和更低的温度(如-46℃低温)。而铸钢阀体由于可能存在内部缺陷,其强度、韧性和疲劳寿命相对较低。
2. 抗冲击与抗振动
锻钢材料组织致密,抗冲击载荷和管道振动能力更强,适合频繁操作或介质有冲击的场合。铸钢阀体在这类工况下容易产生裂纹或泄漏。
3. 抗腐蚀性能
锻造不改变材料的化学成分,但能减少偏析,提高耐腐蚀性。铸钢则可能因成分偏析或夹杂物而更易腐蚀。对于特殊腐蚀介质,还可以选用耐蚀合金锻件或铸件,此处不再展开。
三、结构特点与尺寸范围
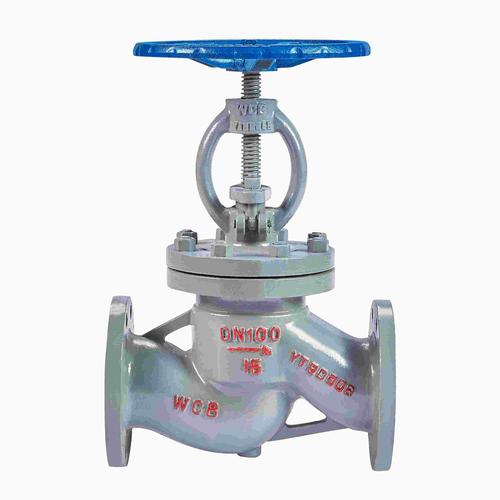
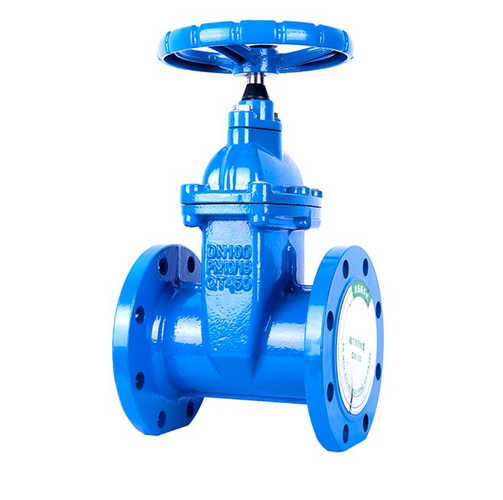
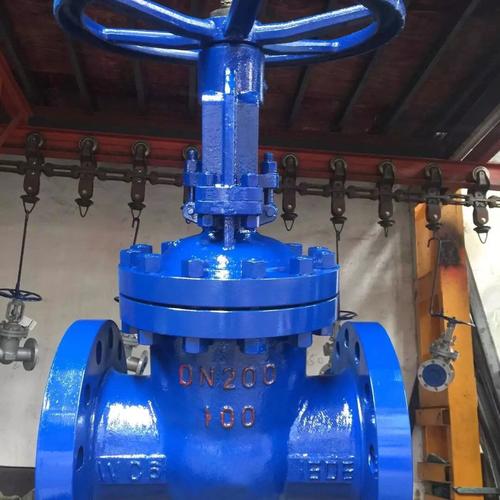
铸钢截止阀可以铸出复杂的流道形状,阀体结构更为紧凑,流阻相对较小。锻钢截止阀由于受锻造工艺限制,阀体外形相对简单,多用于小口径(通常DN≤50或DN≤80)、高压场合。锻钢阀体往往采用整体锻造或分段锻造再焊接的结构。
在口径方面:铸钢截止阀可覆盖DN50~DN500甚至更大;锻钢截止阀常用口径为DN10~DN50,极少超过DN100。因此在需要大流量、低压损的管路上,铸钢截止阀可能更合适。
四、温度与压力适用范围
锻钢截止阀尤其适用于高温高压工况。例如,电站高温高压蒸汽管道、石油化工加氢装置等,往往采用锻钢截止阀。锻钢阀体的压力等级可达到Class 2500(约42MPa),甚至更高。适用温度范围通常为-46℃~550℃(取决于材料)。
铸钢截止阀适用于中高压、中大口径及中低温工控。其压力等级一般为Class 150~600(最高可达900),使用温度大多在-29℃~425℃范围内(不同材料有差异)。大型铸钢截止阀可满足低压大口径的要求。
五、密封性能与寿命
无论是锻钢还是铸钢,截止阀的密封性能主要取决于密封副的设计与材料。锻钢阀体致密性好,壳体的泄漏风险更低;且锻钢阀体常采用锻焊结构,焊缝需严格检验,但疲劳寿命通常高于铸钢。
锻钢截止阀由于制造精度易于控制,盘根和垫片更换容易,维护方便。而铸钢阀体如果存在砂眼等缺陷,即使密封面加工再精密,也可能因壳体泄漏而报废。因此,在剧毒、易燃易爆等高危介质场合,应优先选用锻钢截止阀。
六、成本与经济性
铸钢截止阀制造成本低,对于大口径、形状复杂的产品,成本优势尤其明显。锻钢制造工艺复杂、材料利用率较低、加工量大,因此成本和价格较高。一般而言,小口径可以遵循“锻优于铸”的原则,而大口径则以铸造更经济,需进行成本-效益综合评估。
七、典型应用场景
锻钢截止阀:
- 石油化工高压加氢、尿素装置的高压管线;
- 高温高压电站蒸汽、给水管道(小于DN80);
- 低温介质(如液氨、液化天然气)和易燃易爆介质;
- 需频繁操作、要求使用寿命长的精小口径场合。
铸钢截止阀:
- 中低压大口径工业水管、冷却水系统;
- 一般蒸汽、油气等管线;
- 无强冲击、空间较大的固定管路;
- 给排水、热力等对成本敏感、要求适中场合。
八、选型核心要点
选型时应考虑以下几个方面:
- 口径:DN≤50至80优先采用锻钢,大口径通常选铸钢。但从可靠性讲可扩大小口径至更上限。
- 压力等级:高压(≥Class 900或10MPa)及超高压必经选择锻造阀体;中低压可视经济性选铸钢(低于Class 600)。
- 温度边界与材料:注意金属温度下的压力-温度额定值对接规定(ASME B16.34或国标)。锻件低至更苛刻温度仍然可用。
- 介质危险性:有毒、易燃的极大风险环境宜用锻钢或做好无损伤要求并检验。
- 经济性:当关键性成本有余地时结合工况决定口径对比耗材率综合统一判断。
如若转载,请注明出处:http://www.yegongv.com/product/9.html
更新时间:2026-10-07 17:33:35